

Gordijnhaken voor campers falen vaker dan huiseigenaren verwachten, en de boosdoener is zelden...
Thuis / Nieuws / Industrie nieuws / Krimpterminals: typen, krimpkwaliteit en productie van gestempelde terminals
Een kabelboomwinkel heeft onlangs tweeduizend gekrompen connectoren gesloopt die de visuele inspectie hadden doorstaan, maar niet slaagden voor de trektest van zestig seconden bij 80 N. Het onderdeelnummer klopte, de draad was de gespecificeerde geleider van 1,5 mm2, en dezelfde bankdrukken had dat werk al drie jaar gedaan. Het verschil kwam voort uit een verschuiving van 0,06 mm in de draaddiameter van één productiepartij, wat voldoende was om de compressie van de strengen buiten het bereik te duwen waar koper samensmelt tot een stevige verbinding.
De kwaliteit van de krimp wordt bepaald door drie dingen die bij elkaar moeten passen: de aansluitbus, de draad en het gereedschap. Als ze bij elkaar passen, kan een goed gekrompen terminal meer belasting dragen dan de draad zelf en blijft hij tientallen jaren stabiel. Als ze dat niet doen, zal geen enkele zorg van de operator dit compenseren. In de onderstaande secties wordt uitgelegd hoe u die match opzettelijk kunt maken in plaats van door geluk.
Een krimpterminal is een gestempeld metalen contact met twee werkgebieden. De draadcilinder is de buis waarin de gestripte geleider wordt geplaatst. De isolatiesteun, indien aanwezig, bestaat uit een tweede paar lipjes die de isolatie vastgrijpen in plaats van het koper.
Bij een correcte krimp wordt de draad niet eenvoudigweg vastgeklemd. De matrijs comprimeert de loop met ongeveer 20 tot 30 procent van de oorspronkelijke hoogte, waardoor individuele strengen en de wand van de loop in elkaar vloeien en een koude las vormen. Het resultaat is een gasdichte verbinding zonder zuurstofpad naar het koper. Daarom is een goede krimp bestand tegen corrosie, zelfs in vochtige motorruimtes en schakelkasten buiten.
Normen zoals UL 486A en IEC 60352-2 beschrijven de verbinding op basis van prestaties in plaats van op basis van geometrie. Het maakt hen niet uit hoe de terminal is gevormd, alleen dat de voltooide verbinding mechanische trekkracht, spanningsval, hittecycli en corrosietests overleeft. Dat is precies de reden waarom de afmetingen van de cilinder, de materiaaltemperatuur en de plaatdikte belangrijker zijn dan het uiterlijk van de voltooide terminal.
Voor de meeste projecten zijn slechts twee of drie van de onderstaande families nodig. In de derde kolom worden de punten opgesomd die de meeste productieretouren en veldfouten veroorzaken.
| Terminaltype | Typische verbinding | Wat u moet controleren voordat u koopt |
|---|---|---|
| Ringterminal | Studs, aardverbindingen, accu- en massakabels | Diameter van de noppen, dikte van de tong, lengte van de loop tot aan de nok die wordt vervangen |
| Vork- of schepterminal | Schroefklemmen op plaatsen waar volledige verwijdering moeilijk is | Vorkafstand ten opzichte van de schroefgrootte, en of de vork onder trillingen kan wegglijden |
| Pin-terminal | Adereindhulzen en insteekbare klemmenblokken | Pindiameter en lengte tegen de blokingang, plus inbrengkracht |
| Kontsplitsing | Het verbinden van twee draden in lijn binnen een harnas | Looplengte aan beide zijden, isolatiekleurcode ten opzichte van het draadbereik |
| Snel loskoppelen | Bladcontacten in circuits met lage stroomsterkte en onderhoud | Bladbreedte en -dikte, retentiekracht en trillingsniveau op het montagepunt |
| Vlagterminal | Haakse verbindingen in strakke behuizingen | Buigvrijheid na het krimpen en beschikbare ruimte tot de behuizingswand |
| Buisvormige nok en ferrule | Accukabels, hoogstroom- en fijndradige kabel | Wanddikte, getrokken of gewalste loop, en beplating geschikt voor de omgeving |
De praktische regel is eenvoudig. Kies eerst de verbindingsstijl, op basis van hoe vaak de verbinding moet worden geopend, en kies vervolgens de tonstijl, op basis van de draadklasse en de stroomsterkte. Kopen op uiterlijk of alleen op prijs verplaatst het probleem meestal naar het krimpstation.
Alleen de afmeting van de geleider is niet voldoende. Twee draden van 1,5 mm2 kunnen worden opgebouwd uit zeven strengen van 0,52 mm of uit dertig strengen van 0,25 mm, en de fijnere klasse heeft een andere cilinder en matrijs nodig. Een bruikbaar gegevensblad vermeldt een draadbereik in mm2 of AWG samen met een isolatiediameterbereik. Als de gestripte geleider los in de ton zit voordat hij wordt gekrompen, of niet kan worden ingebracht zonder de strengen te spreiden, is de ton niet geschikt voor die draad.
Geïsoleerde terminals ruilen huidige capaciteit en temperatuurclassificatie in voor snelheid en aanraakveiligheid. Vinylhoezen zijn meestal geschikt voor ongeveer 75 graden Celsius, nylon tot 105 graden Celsius, en krimpkousversies zijn nog hoger. In de buurt van uitlaathardware, remleidingen of motorsteunen gaat het materiaal van de huls vaak achteruit voordat de metalen verbinding dat doet, dus de waardering van de huls moet worden gelezen als een echte proceslimiet in plaats van als een marketingnummer.
Trillingen, zoutnevel en thermische cycli veranderen het antwoord. Een ringterminal op een tapeind van de juiste maat met een borgring overleeft trillingen die een spadeterminal zouden vermoeien. Een snelkoppeling bestaat juist omdat deze uit elkaar getrokken kan worden en dus nergens thuishoort waar de verbinding nooit mag bewegen.
Elektrolytisch koper is de standaard voor geleidbaarheid, messing is stijver en goedkoper, en fosforbrons verschijnt waar de veerkracht behouden moet blijven. Vertinnen dekt de meeste behoeften op het gebied van corrosie en soldeerbaarheid, terwijl zilver gereserveerd is voor een zeer lage contactweerstand of hoge temperaturen. Deze afwegingen zijn eerder van technische dan van commerciële aard, en de redenering hierachter wordt in deze handleiding uiteengezet hoe u geschikte materialen kiest voor metalen stempelonderdelen .
De meest betrouwbare controle op de werkvloer is nog steeds een krimphoogtemeting met een micrometer over de draadcilinder, vergeleken met de waarde op het gereedschapsgegevensblad. Visuele controles komen op de tweede plaats, maar ze onderkennen de fouten die met alleen meten over het hoofd kunnen worden gezien.
Wanneer een lijn de trektests niet doorstaat, is de oorzaak bijna altijd een van vier dingen: het verkeerde matrijsnest voor de loop, een striplengte waardoor koper in de isolatiekrimp achterblijft, gemengde aansluitpartijen van verschillende productieruns, of gereedschap dat zijn onderhoudsinterval heeft overschreden.
Terminals worden geproduceerd door progressief stempelen, niet door gieten of machinaal bewerken. Een spoel van koperen of messing strip, gewoonlijk 0,3 tot 1,0 mm dik en vaak voorgeplateerd, loopt door een matrijs die geleidelijk blanco's maakt, doorboort, de loop vormt, de tong vormt en het onderdeel vrijsnijdt. De loop wordt in een cilinder rond een doorn gerold, zodat de rondheid, binnendiameter en wanddikte rechtstreeks afhankelijk zijn van de toestand van de matrijs en de consistentie van de strip.
Dat is waar het opstapelen van toleranties duur wordt. Stripwelving, diktevariatie, matrijsslijtage en plaatdikte verschuiven allemaal de uiteindelijke cilinderdiameter. Een leverancier die alleen de buitenste omtrek inspecteert, kan nog steeds terminals verzenden die het begeven bij het krimpstation, omdat de kritische afmetingen zich in de loop en rond de tong bevinden in plaats van aan de buitenrand. Voor dit soort werk is procesmeting nodig, en niet alleen eindinspectie.
 Op maat gemaakte metalen stempelcomponenten met hoge precisie voor OEM-toepassingen Op maat gemaakt metaalstansen voor componenten met nauwe toleranties, inclusief terminal-type onderdelen, met metingen tijdens het proces om kritische interne afmetingen te controleren. Bekijk Product →
Vormstappen verdienen dezelfde aandacht. Vlagterminals die na het krimpen negentig graden zijn gebogen, nokken met gevormde lipjes en veercontacten die jarenlang kracht moeten vasthouden, zijn allemaal afhankelijk van buigradii en terugveringscontrole, omdat een gevormd kenmerk dat een paar tienden van een millimeter ontspant, de koppelkracht van de voltooide verbinding verandert.
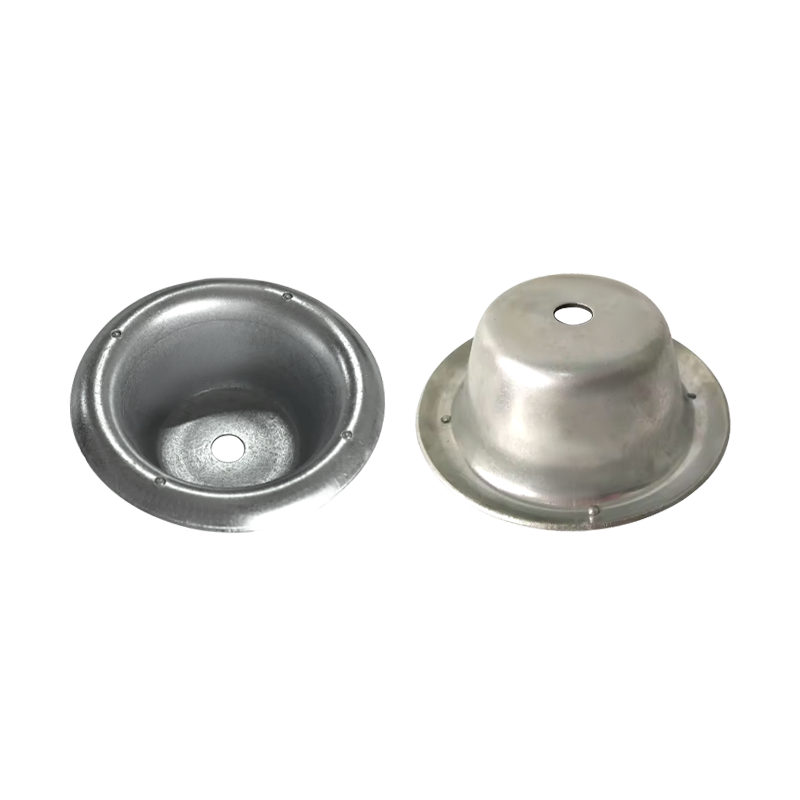
Niet elke terminal begint als vlakke strip. Gesloten loopnokken, buishulzen en accukabeluiteinden beginnen vaak als een getrokken schaal, waarbij een platte plano tot een kom wordt gevormd en vervolgens in verschillende stappen wordt verkleind totdat de wand de vereiste dikte heeft bereikt. Door te tekenen ontstaat een naadloze loop zonder naad die bij hoge stroom kan worden geopend, maar het betekent ook dat de wanddikte enigszins varieert tussen de basis en de rand, en die variatie heeft rechtstreeks invloed op de manier waarop de loop vervormt tijdens het krimpen.
 Op maat gemaakte diepgetrokken roestvrijstalen plaatwerkonderdelen Diepgetrokken en gestempelde componenten voor naadloze vaten, waarbij wanddikte en concentriciteit de krimp- en uiteindelijke verbindingsbetrouwbaarheid beïnvloeden. Bekijk Product →
Voor een getrokken loop moet de tekeningspecificatie de wanddikte bij de krimpzone aangeven in plaats van het gemiddelde, plus concentriciteit ten opzichte van de boring. Twee fabrieken kunnen beide een wanddikte van 1,0 mm aanhalen en toch onderdelen leveren die verschillend krimpen, omdat de ene 1,0 mm aan de basis en 0,9 mm aan de rand vasthoudt, terwijl de andere het tegenovergestelde doet.
Maatwerk wordt noodzakelijk wanneer de standaardcatalogus niet meer overeenkomt met de werkelijkheid: een ongebruikelijk noppenpatroon, een vatformaat voor een draadklasse die niemand in een voorraadterminal op voorraad heeft, een beplating die nodig is voor een specifieke chemische blootstelling, of een gevormd lipje dat in een bestaande behuizing moet passen. Een volledig onderzoek moet het volgende bevatten.
Tooling is het deel van het citaat dat de beste lezing verdient. Een leverancier die een eigen matrijzenwinkel heeft, kan na de eerste krimpproef een tondiameter aanpassen, terwijl een handelsbedrijf de klacht alleen stroomopwaarts kan doorgeven, wat meestal betekent dat de correctie één zending te laat komt. Dat verschil in responstijd is de belangrijkste reden waar kopers naar op zoek zijn een op maat gemaakte metaalstempel- en dieptrekfabriek in plaats van een wederverkoper voor dit soort contact.
 Aangepaste metaalstempels, buig- en dieptrekdiensten OEM-stansen, buigen en dieptrekken voor krimpcontacten, met interne gereedschappen die snelle maatcorrecties mogelijk maken na proefdraaien. Bekijk Product →
Nee. Voor een correct gedimensioneerde en correct gekrompen verbinding is geen soldeer nodig. Soldeer verstijft het strenggebied waar de draad de cilinder verlaat, en dat verstijfde gedeelte is waar vermoeiingsscheuren beginnen bij trillende toepassingen. Solderen hoort bij soldeerbekerconnectoren en een paar zeer kleine draaddiktes, niet bij een goede krimp.
Meet de krimphoogte op de draadcilinder, bevestig dat deze binnen de gereedschapstolerantie valt en controleer vervolgens de belmonding, de isolatiesteun en eventuele afgeknipte strengen. Sluit af met een trektest bij de waarde vermeld in het datablad van de terminal. Alle drie de controles samen, niet één ervan alleen.
Nee. De matrijzen zijn afgestemd op de cilindergrootte, de cilinderstijl en het draadbereik. Een ratelgereedschap kan een reeks geïsoleerde aansluitingen bestrijken, maar het gebruik ervan op een andere cilinderfamilie levert verbindingen op die er gesloten uitzien en nog steeds niet kunnen worden getest.
De meeste krimpproblemen zijn specificatieproblemen die later als productieproblemen verschijnen. Bepaal de draadklasse, de loop, de beplating en het gereedschap als één beslissing en verifieer vervolgens de verbinding met metingen in plaats van met het uiterlijk. Deze aanpak kost in de tekenfase een paar uur en bespaart hele productiepartijen bij het krimpstation.
Gordijnhaken voor campers: metaalopties, installatie en productie op maat
Een complete gids voor het installeren van een campervangootsteen: onderdelen, pasvorm en lekkages
Of u nu onze partner wilt worden of onze professionele begeleiding of ondersteuning nodig heeft bij productselecties en probleemoplossingen, onze experts staan altijd klaar om u binnen 12 uur wereldwijd te helpen
Neem contact met ons op
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Eenheid 2, gebouw 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo,315705, Zhejiang, China
Gordijnhaken voor campers falen vaker dan huiseigenaren verwachten, en de boosdoener is zelden...
Een kabelboomwinkel heeft onlangs tweeduizend gekrompen connectoren gesloopt die de visuele in...
Je opent een installatieset voor een gootsteen in een camper en ziet een roestvrijstalen kom, ...
